气动卡盘选型与应用全指南:从工作原理到高精度加工落地

在数控车床、磨床、加工中心以及各类专机产线上,装夹环节往往决定了零件最终的公差水平和加工节拍。相比传统手动卡盘,气动卡盘凭借响应快、夹紧力稳定、可实现自动化联动的特点,逐渐成为批量精密加工的主流选择。本文从中幸精密机械多年服务制造业客户的经验出发,系统梳理气动卡盘的结构原理、类型划分、选型要点与维护方法,帮助工艺人员把装夹这道工序做扎实。
一、气动卡盘的工作原理与结构组成
气动卡盘本质上是一套把压缩空气压力转换为夹紧力的执行机构。常见形式有两种:一种由机床主轴后端的回转气缸推动拉杆,拉杆带动卡盘内部的楔心套或杠杆机构,使卡爪沿径向同步张开或收拢;另一种是卡盘本体自带气缸,通过端面进气直接驱动卡爪,多用于磨床、专机和固定工位夹具。
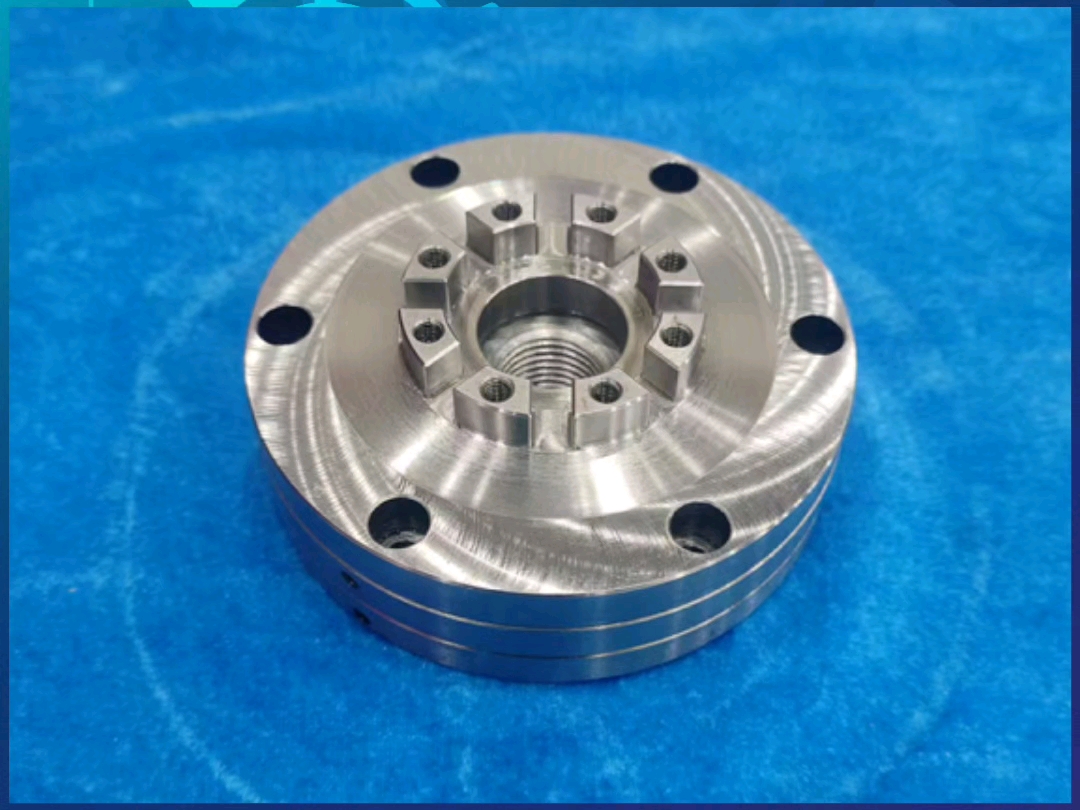
从结构上看,一套完整的气动卡盘通常包含以下部分:
- 卡盘本体:包括盘体、楔心套、滑座、卡爪座等,决定刚性与夹持精度。
- 驱动单元:回转气缸或固定式气缸,提供往复推力。
- 气路控制:电磁阀、调压阀、油雾器、快排阀及安全回路。
- 卡爪:硬爪、软爪、专用异型爪,按工件形状定制。
- 检测元件:磁性开关、压力开关,用于确认夹紧到位状态。
与液压卡盘相比,气动系统的工作压力一般在 0.4~0.8MPa 区间,夹紧力相对柔和,正因如此,它在薄壁件、易变形件、有色金属件以及磨削工序中表现出明显优势——夹紧力可精细调节,不会因为过压而压伤工件表面。
二、气动卡盘的常见类型与适用场景
1. 三爪气动卡盘
最普遍的规格。三爪自定心结构适合圆形、六方、三角等回转体零件的批量装夹,广泛用于数控车床、车铣复合和自动化上下料单元。三爪气动卡盘的重复定位精度通常可达 0.01~0.02mm,配合软爪修爪后还能进一步提升同轴度表现。
2. 四爪卡盘
四爪分为联动自定心与独立调整两种。联动四爪适合方料、扁方、十字形毛坯;独立四爪则用于单件、异形、偏心零件的找正加工。对于锻造毛坯、铸件这类尺寸波动较大的工况,独立四爪的适应能力更强。
3. 六爪卡盘
六个卡爪沿圆周均布受力,夹持薄壁套筒、薄壁环件、轴承套圈时变形量显著小于三爪。六爪气动卡盘在轴承、齿轮、汽车同步器齿套、精密管件等行业应用较多,是控制圆度与圆柱度的有效手段。
4. 两爪及专用爪卡盘
针对连杆、拨叉、法兰盘、异型锻件等非回转对称零件,两爪或带定位块的专用卡盘往往比通用卡盘更高效。这类产品通常需要按零件图纸定制卡爪型面与定位基准。
5. 数控磨床卡盘
磨削工序对夹具的动平衡、发热和清洁度要求更高。数控磨床卡盘多采用气动驱动,因为气动系统不产生油液泄漏风险,也不会像液压油那样因温升引起尺寸漂移。内圆磨、外圆磨、端面磨的卡盘在结构上还会增加防尘、防水雾设计,避免磨屑进入滑座影响精度。
三、气动卡盘、手动卡盘与液压卡盘的取舍
- 操作效率:手动卡盘每次装夹需人工拧紧,气动卡盘通过脚踏阀或 M 代码控制,单件装夹时间可压缩到 1~3 秒,适合节拍敏感的批量生产。
- 夹紧力一致性:气动卡盘由调压阀统一设定压力,批内一致性远优于人工手感;液压卡盘夹紧力更大,适合重切削,但需配套液压站,占地与维护成本更高。
- 精度与变形:气动夹紧力柔和可控,薄壁件变形小;液压系统在高压下容易压伤精加工表面。
- 洁净度:气动方案无油污风险,更适合医疗器械、光学仪器、电子零件等清洁度要求高的车间。
- 使用成本:气源在多数工厂已经普及,接入成本低;液压站需要额外投入并占用场地。
实际选型时不必一刀切。粗加工、大切深工况可以选液压卡盘,精加工、薄壁件、磨削工序优先考虑气动卡盘,二者在一条产线上并行使用也很常见。
四、影响气动卡盘精度的关键因素
很多用户反映"刚买回来精度很好,用半年就差了",问题往往不在卡盘本身,而在以下几个环节:
- 法兰盘与主轴端面的贴合:安装面有毛刺、铁屑或磕碰,会直接引入轴向跳动。安装前应清理端面并检测主轴径向跳动。
- 软爪的修爪工艺:软爪必须在卡盘夹紧状态下、模拟实际夹持直径进行车修,否则夹持面与主轴回转中心不同心。
- 气源压力波动:车间多台设备共用气源时,压力波动会导致夹紧力变化,进而影响重复定位精度。建议加装独立调压阀与压力开关。
- 转速与动平衡:高转速下卡爪离心力会削弱夹紧力,转速越高越明显。高速加工应选用轻量化卡爪或带离心力补偿结构的产品。
- 切屑与冷却液侵入:滑座内积屑会加剧磨损,定期吹扫和润滑是延长精度寿命的基本动作。
五、气动卡盘的主要应用行业
从制造业的整体分布看,气动卡盘的需求集中在以下几类场景:
- 汽车与新能源汽车零部件:轮毂、转向节、同步器齿套、电机轴、减速器齿轮的批量车削与磨削。
- 轴承与齿轮行业:套圈、齿坯的薄壁装夹,六爪气动卡盘效果突出。
- 航空航天与轨道交通:高精度、难加工材料的定心装夹,需配合非标卡爪与在线检测。
- 液压件与气动元件:阀体、缸筒、活塞杆的同轴度控制。
- 五金、紧固件、模具:小规格零件的自动化上下料与多工位夹具。
- 医疗器械与光学仪器:清洁、无油、低变形装夹。
- 通用机械与泵阀:法兰、壳体、端盖的端面与外圆加工。
可以看到,凡是"批量 + 精度 + 自动化"三个条件同时成立的场合,气动卡盘几乎都会进入工艺方案的候选清单。
六、气动虎钳与加工中心虎钳的配合使用
车削之外,铣削工序同样面临装夹效率问题。加工中心虎钳采用气动驱动后,可以实现多工位联动、快速开合,配合零点定位系统还能做到"机外装夹、机内加工",把换活时间从十几分钟压缩到几十秒。
气动虎钳的选型要点与卡盘略有不同:
- 钳口行程与开口宽度要覆盖最大工件尺寸,同时兼顾小件的定位稳定性。
- 是否采用增力机构,决定在同等气压下能否获得足够的夹持力。
- 钳口材质与淬火硬度影响使用寿命,重切削建议选择整体淬硬钳口。
- 多工位设计可以一次装夹多件,是提升设备利用率的直接手段。
七、非标卡盘定制:异型件装夹夹具怎么做
标准卡盘解决不了的问题,通常有三类:工件形状特殊、定位基准特殊、变形控制要求特殊。这时就需要走非标定制路线。一个完整的定制流程一般包括:
- 需求确认:提供零件图纸、毛坯状态、加工工序、机床型号、主轴接口、精度要求与节拍目标。
- 方案设计:确定定位方式(外圆、内孔、端面或组合定位)、夹紧点数量与位置、夹紧力大小、避让刀具的干涉空间。
- 卡爪型面设计:按工件实际轮廓设计卡爪接触面,必要时采用浮动夹紧或自定心加辅助支撑结构,减少薄壁件变形。
- 试制与验证:检查夹持重复定位精度、圆度、夹持变形量以及长时间运行的温升情况。
- 批量交付与工艺文件:附装夹说明、气压设定值、维护周期建议。
异型件装夹夹具的价值不只在于"能装上去",更在于把装夹从"靠师傅经验"变成"靠夹具保证",让批量产品的一致性有稳定来源。
八、安装调试与日常维护要点
气动卡盘的安装并不复杂,但细节决定寿命:
- 安装前用油石或细砂纸清理主轴端面与法兰面,配合面不得有毛刺和铁屑。
- 按对角顺序均匀拧紧连接螺栓,避免盘体受力不均产生变形。
- 首次通气前检查气路是否清洁,建议在进气口前加装过滤器,防止水分和杂质进入气缸。
- 调压阀初始设定在中低压,逐步调整到满足夹紧要求的最低压力,压力越低对工件越友好。
- 每班次检查夹紧到位信号是否正常,尤其是自动化产线,信号异常应立即停机排查。
- 每 1~3 个月对滑座、楔心套补注专用润滑脂,具体周期按加工强度和切屑环境调整。
- 软爪磨损后及时重新修爪或更换,不要靠加大气压来"弥补"磨损。
九、如何选择靠谱的大连卡盘厂家
大连是国内机床夹具与卡盘的重要产业聚集地,配套供应链完整,从铸件、热处理到精密磨削都有成熟资源。选择供应商时可以重点看这几方面:
- 技术响应能力:能否读懂零件图纸,主动提出装夹方案建议,而不是只报价格。
- 加工设备与检测手段:是否有精密磨床、动平衡机、三坐标或圆度仪等检测设备。
- 定制经验:是否有同类行业的非标卡盘、异型件装夹夹具案例可供参考。
- 交付与售后:标准品交期是否稳定,易损件(卡爪、密封件)能否长期供应。
- 现场支持:高精度项目能否提供安装调试与修爪指导。
中幸精密机械专注于气动卡盘、高精度卡盘、数控磨床卡盘及各类机床夹具的研发与制造,产品覆盖三爪气动卡盘、四爪卡盘、六爪卡盘、气动虎钳、加工中心虎钳等标准系列,并可根据客户零件图纸提供非标卡盘定制与异型件装夹夹具解决方案。欢迎访问 ykxrz.com 了解更多产品参数与选型资料。
十、常见问题解答
- 气动卡盘能替代液压卡盘吗?在精加工、薄壁件、磨削等场合可以完全替代;重切削、大直径工件仍建议使用液压方案。
- 夹紧力越大越好吗?不是。夹紧力以满足加工不松动为下限,过大会导致工件变形和表面压伤。薄壁件尤其要控制。
- 重复定位精度能到多少?标准品一般在 0.01~0.02mm,配合专用软爪与合理气压,可稳定在更高水平,但需结合机床主轴精度综合评估。
- 断气会松开工件吗?常规设计在断气后会失去夹紧力,因此自动化产线建议配置单向阀或储气罐等失压保护措施,必要时选用带自锁结构的卡盘。
- 软爪和硬爪怎么选?硬爪用于毛坯和粗加工,耐磨;软爪用于精加工,可车修到与工件完全贴合,精度更高。
结语
装夹不是加工的配角,它直接决定了零件的精度上限和生产节拍。一台选型合理、调试到位的气动卡盘,往往不需要额外投入机床成本,就能把批量加工的尺寸一致性和自动化水平提升一个台阶。无论是数控车床上的三爪气动卡盘,还是磨床上的高精度卡盘,或是加工中心上的气动虎钳,核心逻辑都是一致的:让夹紧力可控、让定位基准稳定、让操作尽可能少依赖人工判断。把这三点做好,装夹这道工序就不会再是生产线上最容易被忽视的短板。